
 ENG
Hvorfor vibrationer bliver ved med at løsne metalbolte på arbejdsudstyr
En gearkasse passerer idriftsættelsen uden problemer, og et par uger senere begynder et beskyttelsesbeslag at rasle. Når vedligeholdelsespersonalet tjekker samlingen, finder de tre bolte, der er bakket ud af et par omgange, og en tynd oliefilm, der kryber langs gevindene. Intet fejlede dramatisk, men klemmebelastningen, der holdt samlingen sammen, er stille og roligt forsvundet. Dette mønster er almindeligt på tværs af pumper, kompressorer, transportører, presser og generatorsæt, og det er en af de hyppigste årsager til uplanlagte stop i anlæg, der kører tungt roterende udstyr.
Løsning kommer sjældent af en enkelt årsag. I de fleste industriled arbejder tre kræfter sammen. Vibrationer fra roterende aksler og frem- og tilbagegående dele skaber små relative bevægelser mellem bolten og møtrikken eller mellem gevindene selv. Termisk cykling får metallet til at udvide sig og trække sig sammen, hvilket reducerer forspændingen, hver gang udstyret starter og stopper. Dynamiske belastninger fra trykimpulser eller stød presser leddet på måder, som en statisk drejningsmomentværdi aldrig havde forventet.
3
De vigtigste drivkræfter for bolteløsning i de fleste roterende maskiner: vibrationer, termisk cykling og dynamisk belastning
Tusinder
Vibrationscyklusser i minuttet på mange kørende maskiner, nok til at trække et ulåst fastgørelseselement ud over tid
1 led
Et enkelt løst fastgørelseselement kan forårsage utætheder, fejljustering eller træthedsskader i tilstødende dele
Vedligeholdelsesteams, der sporer gentagne fejl, finder normalt den samme grundlæggende årsag: gevindene blev strammet korrekt én gang, men intet var designet til at holde dem stramme bagefter.
Traditionelle løsninger såsom fjederlåseskiver, takkede flangemøtrikker og nylonindsatsmøtrikker hjælper i nogle tilfælde, men hver har begrænsninger. Fjederskiver kan blive flad under belastning og miste deres bid. Nylonindsatser mister friktion, når temperaturen stiger. Sikkerhedswire er arbejdskrævende og afhænger af teknikeren. Et gevindlåsende klæbemiddel løser problemet fra en anden vinkel, fordi det udfylder den mikroskopiske afstand mellem han- og hungevindet og hærder til et solidt lag, der modstår både rotation og løsning. Dette er grunden til, at mange ingeniørteam nu specificerer et flydende gevindskab som et standardtrin i deres monteringsprocedurer.
Hvad er anaerob trådskab, og hvordan helbreder det
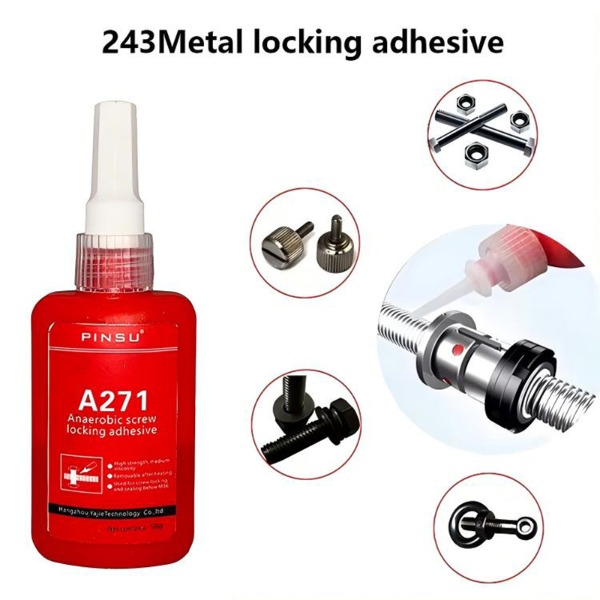
An anaerob trådskab er et enkeltkomponent flydende klæbemiddel, der forbliver flydende, mens det udsættes for luft og kun hærder, når det er indespærret mellem metaloverflader uden ilt til stede. Navnet henviser til denne adfærd. Anaerob betyder, at kemien fungerer uden luft, og klæbemidlet er designet til at forblive stabilt i en flaske eller på en bænk i lang tid, for derefter at størkne hurtigt, når det er forseglet inde i en gevindsamling.
Hvordan kuren virker i praksis
Hærdningen afhænger af to forhold, der eksisterer inde i et strammet metaltråd, men ikke på ydersiden. Den første er fraværet af ilt, som skubbes ud af det tynde mellemrum, når bolten er i indgreb. Den anden er kontakt med aktive metaloverflader, som fungerer som katalysator og fremskynder hærdningen. Stål, støbejern og mange kobberlegeringer fungerer godt i denne rolle. Når begge betingelser er opfyldt, omdannes væsken til en sej termohærdende film, der udfylder hullerne mellem trådene og binder dem sammen.
I en typisk industriel anvendelse sker det indledende sæt inden for en kort periode ved stuetemperatur, mens fuld styrke udvikles over et længere vindue. Den nøjagtige timing afhænger af kvaliteten, metallet, filmtykkelsen og den omgivende temperatur. Ingeniører bør læse produktdatabladet for de specifikke tidspunkter i stedet for at stole på generelle regler, men den overordnede rækkefølge er den samme for næsten alle produkter i denne kategori.
Hvad adskiller det fra almindelige klæbemidler
Almindelige lim og hurtigklæbemidler er designet til at lime overflader, der er udsat for luft. De danner en film på overfladen og forbliver ofte sprøde. Et gevindskab opfører sig anderledes, fordi det er beregnet til at blive i mellemrummet mellem to dele og forblive lidt fleksibelt efter hærdning. Det danner ikke en stiv blok. I stedet skaber det en kontrolleret binding, der modstår bevægelse, mens den stadig tillader leddet at blive adskilt senere med den rigtige metode. Denne balance mellem at holde og frigive er hovedårsagen til, at den bruges på fastgørelseselementer frem for strukturelle dele.
Hvordan den hærdede film beskytter leddet
Efter hærdning udfører filmen to opgaver på én gang. Den låser gevindene, så møtrikken ikke kan rotere tilbage under vibration, og den forsegler den spiralbane, som væsker og gasser ellers ville følge. Fordi klæbemidlet fylder gevindfriheden, har fugt, kølevæske og olie meget sværere ved at nå de metaloverflader, hvor korrosion starter. Det er grunden til, at det samme produkt ofte beskrives som både et skab og en tætningsmasse, afhængigt af anvendelsen.
Kernefordele ved gevindlåsende klæbemiddel til industriel brug
Når ingeniører sammenligner låsemetoder, ser de normalt på fire faktorer: vibrationsmodstand, tætningsevne, evnen til at genbruge fastgørelseselementet, og hvor godt samlingen holder sin klembelastning over tid. Tabellen nedenfor opsummerer, hvordan et flydende anaerobt system kan sammenlignes med de mest almindelige mekaniske alternativer.
| Låsemetode | Vibrationsmodstand | Lækageforsegling | Genanvendelighed | Fastholdelse af klemme |
|---|---|---|---|---|
| Fjeder låseskive | Lav til moderat | Ingen | Høj | Falder over tid |
| Nylon indsatsmøtrik | Moderat | Begrænset | Moderat | Aftager med varme |
| Anaerob trådskab | Høj | Ja | Afhænger af karakter | Stabil under belastning |
De praktiske fordele ved anlægsdrift kan grupperes i fem områder.
- Anti-vibration ydeevne: Den hærdede film absorberer mikrobevægelser mellem gevindene, hvilket forhindrer den gradvise drejning, der forårsager løsning på pumper, motorer og gearkasser.
- Lækage og korrosionsforebyggelse: Fyldning af gevindfriheden forhindrer olie, vand og procesvæsker i at krybe langs gevindbanen og angribe metallet.
- Stabil præload: Fordi klæbemidlet ikke udmattes som et fjederelement, beholder samlingen sin beregnede klemkraft i et længere serviceinterval.
- Karakterbaseret demontering: Forskellige styrkekvaliteter gør det muligt for vedligeholdelsesteams at tilpasse fjernelsesmetoden til samlingens forventede levetid.
- Lavere samlede omkostninger: Færre uplanlagte stop, færre udskiftningsfastgørelseselementer og mindre tid brugt på at efterspænde løse dele opvejer normalt de små omkostninger ved selve klæbemidlet.
I mange anlægsvedligeholdelsesgennemgange viser besparelserne sig mindre i købsprisen og mere i reduceret nedetid. Et enkelt undgået stop på en produktionslinje kan dække klæbemiddelomkostningerne for et helt års vedligeholdelse på flere maskiner.
Almindelige anvendelsesscenarier for metalgevindforsegling
Det er nemmere at vælge et produkt, når applikationen er klar. A metal gevindforsegling er mest anvendelig i samlinger, hvor to krav opfyldes: fastgørelseselementet må ikke bakke ud, og gevindbanen må ikke tillade væske at slippe ud. Følgende scenarier er de hyppigste i industriarbejde.
Montering af maskiner og udstyr
Værktøjsmaskiner, pumpehuse og gearkasser indeholder mange bolte, der ser konstant vibration. Låsning af disse fastgørelseselementer med klæbemiddel reducerer behovet for hyppige kontrol af drejningsmomentet og hjælper med at opretholde justeringen mellem aksler, lejer og huse. På pumpehuse blokerer den samme film også nedsivning langs gevindene, som ellers ville kræve pakningsudskiftning.
Bil- og transportdele
Chassiskomponenter, motorophæng og udstødningsbeslag står over for en kombination af vejvibrationer, varme og fugt. Anaerob låsning er meget udbredt i disse områder, fordi den hærdede film bliver ved med at arbejde gennem gentagne opvarmnings- og afkølingscyklusser og modstår vejsalt og vaskekemikalier. Serviceteams anvender det ofte under montering i stedet for at stole på efterspænding med et senere interval.
Hydrauliske og pneumatiske systemer
Gevindforbindelser i hydraulikledninger og fittings er et klassisk lækagepunkt. Påføring af en tætningsgrad på hangevindet hjælper med at lukke spiralbanen, hvor hydraulikolie eller trykluft ellers ville slippe ud. Teams bør bekræfte, at det valgte produkt er kompatibelt med væsken og driftstrykket, der er angivet i systemspecifikationen.
Kraftig industrielt udstyr
Generatorsæt, knusere og mølledrev kombinerer tung belastning med store temperaturudsving. I disse maskiner vælges ofte højstyrkekvaliteter til strukturelle befæstelser, som aldrig må løsne sig i enhedens levetid. Fjernelse er planlagt som en vedligeholdelseshændelse, der omfatter opvarmning af samlingen til den nødvendige temperatur før demontering.
Vedligeholdelse og reparationsarbejde
Feltreparationer involverer ofte slidte gevind, tidligere beskadigede boltehuller eller fastgørelseselementer, der allerede er løsnet én gang. I disse tilfælde kan et gevindskab hjælpe med at genoprette samlingen ved at udfylde små ujævnheder og skabe en ny låst forbindelse. Teknikere bør rense trådene grundigt, før de påfører klæbemidlet, fordi forurening er den mest almindelige årsag til, at reparationer mislykkes.
- Maskiner samlebånd og gearkasse service
- Automobilchassis, motor og udstødningsbefæstelser
- Hydrauliske fittings og pneumatiske forbindelser
- Tungt udstyr, generatorsæt og knusere
- Reparation og forebyggende vedligeholdelse på stedet
Sådan vælger du den rigtige anaerobe trådskabskvalitet
Karaktervalg er der, hvor mange købsbeslutninger går galt. Et produkt, der låser meget kraftigt, kan være unødvendigt for en fastgørelse, der skal fjernes med få måneders mellemrum, mens en svag karakter kan svigte på en samling, der ser konstant vibration. Det rigtige valg afhænger af den styrke, du har brug for, den måde, samlingen skal serviceres på, og de driftsbetingelser, den vil møde.
Tre styrkeniveauer
| Grade | Typisk brug | Demonteringsmetode | Bedste pasform |
|---|---|---|---|
| Lav styrke | Små skruer og justeringspunkter | Håndværktøj | Hyppig inspektion |
| Middel styrke | Generelle befæstelser til maskiner | Standard værktøjer | Rutinemæssig vedligeholdelse |
| Høj strength | Permanente strukturelle samlinger | Varmeassisteret fjernelse | Kraftig vibration |
Lav styrke karakter
Produkter med lav styrke passer til små skruer, justeringsskruer og fastgørelsesanordninger, der åbnes regelmæssigt for inspektion. De forhindrer skruen i at glide, mens de stadig tillader fjernelse med et håndværktøj. Fordi de er nemme at frigøre, er de et godt valg, hvor vedligeholdelsesplanen er kort, og vibrationsniveauet er moderat.
Medium styrke karakter
Medium styrke er det generelle valg for de fleste maskiner. Den holder fast under typiske vibrationer og kan fjernes med almindeligt hånd- eller elværktøj, når der er behov for service. Mange fabrikker bruger denne kvalitet som deres standard for bolte på motorer, pumper og transportører, og forbeholder den stærkere kvalitet til samlinger, hvor fjernelse er sjælden.
Høj styrkekvalitet
Højstyrkeprodukter er beregnet til permanente samlinger eller fastgørelseselementer, der fungerer ved kraftige vibrationer. Når de er hærdet, modstår de rotation langt ud over niveauet for det normale værktøjsmoment. Demontering kræver normalt opvarmning af samlingen til en specificeret temperatur, så filmen blødgøres, efterfulgt af omhyggelig fjernelse. Planlægning af dette trin i vedligeholdelsesproceduren forhindrer beskadigede gevind og knækkede værktøjer.
Udvælgelsestjekliste
- Uædle metal: stål, rustfrit stål og støbejern opfører sig forskelligt, så bekræft kompatibilitet med kvaliteten.
- Trådstørrelse: Større diametre kræver mere klæbende volumen, mens små tråde har brug for en tyndere film.
- Serviceplan: beslut om fastgørelseselementet skal fjernes under rutinemæssig vedligeholdelse eller efterlades på plads i enhedens levetid.
- Driftsforhold: Bemærk det forventede temperaturområde, eksponering for olie eller vand og vibrationsniveauet.
Trin-for-trin brugsvejledning til anaerobt skruelåsende klæbemiddel
En korrekt ansøgningsprocedure betyder lige så meget som selve produktet. De fleste mislykkede samlinger spores tilbage til overstået forberedelse snarere end til klæbemidlet. Trinene nedenfor gælder for de fleste flydende gevindskabe, der bruges i industrielle omgivelser.
- Forberedelse af overfladen: Fjern olie, fedt, støv og gammelt klæbemiddel fra både indvendigt og udvendigt gevind. En ren opløsningsmiddeltørring efterfulgt af fuld tørring er standardmetoden. Rene overflader giver filmen en ensartet kontaktflade.
- Påfør klæbemidlet: Placer en lille mængde på det indkoblede gevindområde, normalt på boltens udvendige gevind. Undgå overskud, da overskydende væske kan migrere ind i lejer, tætninger eller elektriske områder.
- Saml samlingen: Skru fastgørelseselementet på plads, og spænd det til det specificerede moment. Stramningen skubber luft ud af mellemrummet og spreder filmen jævnt over gevindoverfladerne.
- Tillad indledende sæt: Lad leddet være uforstyrret, mens filmen begynder at sætte sig. Den indledende indstillede tid varierer med kvaliteten og metallet, så tjek databladet for den påkrævede periode, før du læsser eller kører udstyret.
- Tillad fuld helbredelse: Fuld styrke udvikles over et længere vindue ved stuetemperatur. Betjening af udstyret før fuld hærdning kan reducere den endelige holdekraft, så planlæg idriftsættelsesplanen i overensstemmelse hermed.
Materialer, der kræver særlig opmærksomhed
Anaerobe systemer er afhængige af aktive metaloverflader. Rustfrit stål, aluminium og nogle coatede fastgørelseselementer kan bremse hærdningen, og passive eller belagte overflader kan have brug for en primer eller aktivator for at nå fuld styrke. Plasttråde er ikke egnede, da klæberen kan angribe materialet, og samlingen holder måske ikke som forventet.
Almindelige fejl, der reducerer låseydelsen
Erfarne teknikere ved, at de fleste fejl kommer fra et lille sæt gentagne fejl. At genkende dem tidligt sparer tid på reparationer og beskytter udstyrets pålidelighed.
- Påføring af klæbemiddel på snavsede eller olieagtige tråde, hvilket svækker bindingen og fører til tidlig løsning.
- Brug af for meget produkt, hvilket kan få filmen til at presse ud og forurene nærliggende overflader.
- At vælge en høj styrkekvalitet til en samling, der skal fjernes ofte, hvilket øger vedligeholdelsestiden og risikerer skader.
- Stramning efter at filmen allerede er delvist hærdet, hvilket kan knække filmen og reducere låseeffekten.
- Ignorerer hærdningsvinduet og kører udstyret for tidligt, hvilket sænker den endelige klemmefastholdelse.
God praksis er at registrere produktkvalitet, batch og hærdetid på vedligeholdelseskortet. Dette gør fremtidige inspektioner hurtigere og hjælper teamet med at forstå, hvilke samlinger der kræver opmærksomhed under planlagte nedlukninger.
Reference til tekniske parametre
Følgende tabel viser de generelle parameterkategorier, som ingeniører typisk gennemgår, når de sammenligner anaerobe gevindskabe. Værdierne varierer mellem kvaliteter og producenter, så produktdatabladet bør altid være den endelige reference for designarbejde.
| Parameter | Typisk reference | Teknisk note |
|---|---|---|
| Kur type | Anaerob, metalaktiveret | Kræver begrænset metalkontakt |
| Udseende | Farvet væske, almindeligvis blå, rød eller grøn | Farve hjælper med at identificere karakter i feltet |
| Trådstørrelsesområde | Befæstelser med lille til stor diameter | Tilpas filmens viskositet til trådstørrelsen |
| Driftstemperatur | Bredt område, typisk fra under frysepunktet til omkring 150 grader Celsius | Bekræft grænsen for højstyrkekvaliteter |
| Indledende indstillet tid | Minutter til en kort periode | Varierer med kvalitet og metal |
| Fuld helbredelsestid | Flere timer til omkring en dag | Planlæg idriftsættelse efter fuld hærdning |
| Afbrydningsmoment | Lav kvalitet med håndværktøj, høj kvalitet har brug for varme | Brug databladsværdier til design |
| Opbevaring | Køligt, tørt sted væk fra direkte sollys | Hold flasken forseglet, når den ikke er i brug |
Ofte stillede spørgsmål om anaerobe trådskabe
Spørgsmålene nedenfor dækker de punkter, som ingeniører og vedligeholdelsesteams oftest rejser, når de først vurderer et gevindlåseprodukt.
Q1: Hvad er forskellen mellem en gevindlås og en gevindforsegling?
Et gevindlås fokuserer på at forhindre fastgørelseselementet i at rotere løs under vibrationer. Et gevindtætningsmiddel fokuserer på at blokere væske og gas i at passere langs gevindbanen. Mange anaerobe produkter gør begge dele, så valget afhænger af, hvilket krav der er vigtigst for leddet.
Spørgsmål 2: Kan et anaerobt gevindskab med høj styrke fjernes?
Ja, men fjernelse kræver normalt opvarmning af fugen til den temperatur, der er angivet i databladet. Når filmen er blød, kan fastgørelseselementet vendes med standardværktøj. Planlægning af dette trin i vedligeholdelsesproceduren undgår beskadigede gevind.
Spørgsmål 3: Virker anaerob trådlåsende klæbemiddel på rustfrit stål?
Rustfrit stål kan hærde, men det er mindre aktivt end almindeligt kulstofstål, så hærdningen kan være langsommere. Nogle applikationer bruger en primer eller aktivator for at nå fuld styrke. Test altid på det faktiske materiale før brug i produktionen.
Q4: Er skruelåselim modstandsdygtig over for olie og høj temperatur?
Hærdede anaerobe film modstår de fleste industrielle olier og fungerer godt over et bredt temperaturområde. Den nøjagtige grænse afhænger af karakteren, så sammenlign driftstemperaturen i databladet med forholdene i dit udstyr.
Q5: Kan anaerobt klæbemiddel bruges på plastiktråde?
Det anbefales ikke. Anaerobe systemer er designet til metaloverflader, der aktiverer hærdningen, og nogle plasttyper kan blive angrebet af kemien eller ikke bindes ordentligt. For plastikkomponenter skal du vælge et produkt, der er specifikt klassificeret til disse materialer.

 TOP